带锯床频繁掉锯?故障原因、调整方法与维修实操|连机锯床
下料车间经常遇到掉锯(跑条)故障:锯条在运转过程中从锯轮上滑脱脱落。一旦发生掉锯,不仅要停机重新装锯条,耽误生产节奏,还容易刮伤锯轮、撕裂锯条,甚至带来安全隐患。掉锯并非单一原因,涵盖锯条安装、张力调节、锯轮平行度、轴承磨损、导向机构等多方面,下面梳理故障诱因,给出由简到繁的排查调整流程。
一、造成掉锯(跑条)的主要原因
1、锯条安装与张力问题
- 禁止使用杠杆暴力拉紧锯条,容易造成张力失衡,运行后发生跑条。
2、锯轮及传动部件故障
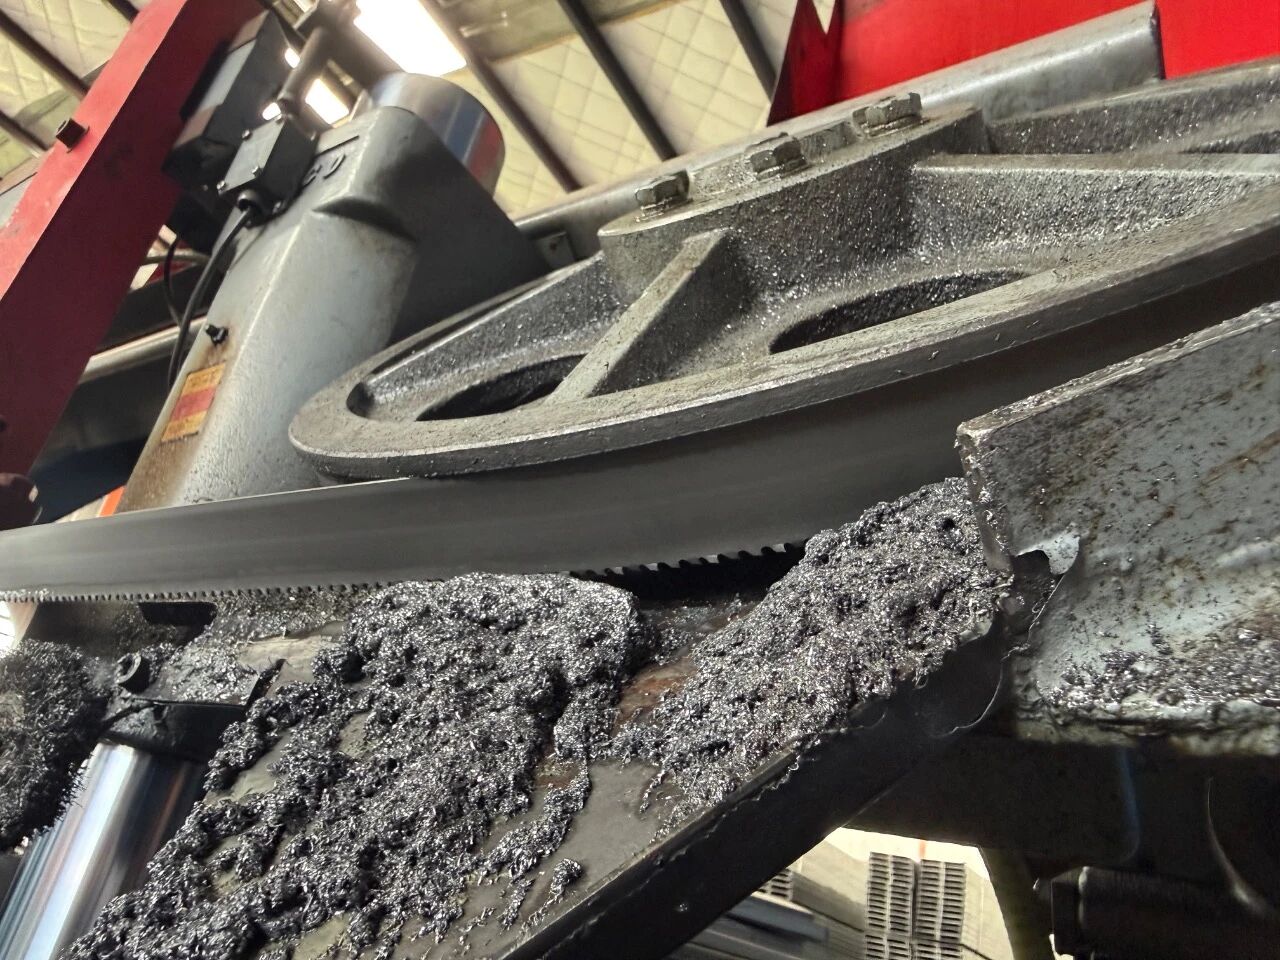
- 张紧轮、主动轮轴承磨损旷动,锯轮发生倾斜,两轮失去平行,是掉锯高频诱因;
- 蜗轮箱装配偏移,主动轮角度倾斜,运转时能听到 “啪啪” 拍打锯条异响。
3、导向机构异常
导向块间隙过大、导向臂摆放距离工件过远,锯条悬空段太长,锯切受力后大幅度摆动,带动锯条脱离锯轮。
4、工艺与工况因素
进给速度过大,切削冲击剧烈;工件夹持不稳发生窜动,反向拉扯锯条,诱发掉锯。
二、分步调整与维修实操方案
第一步:检查锯条安装与张力
- 松开张紧机构锁紧螺丝,只用手顺时针拉紧锯条,严禁杠杆暴力加压,到位后拧紧两侧 M10 锁紧螺丝,再开机试运行;
- 观察锯条在锯轮上的位置,锯条背部与锯轮高台预留 3‑5mm 间隙,锯条不能贴死轮台边沿;
- 张力不能一味调大,按锯条宽度匹配标准张力;选配油压自动张力补偿装置,可以稳定全程张力,减少人为调节失误。
现象:仅张紧轮一侧频繁掉锯,优先复查锁紧螺丝,必要调节顶丝后再锁紧。
第二步:主动轮(蜗轮箱端)掉锯专项排查
如果掉锯发生在蜗轮箱下方主动轮一侧:
- 断电后手动晃动锯轮,检查轴承是否存在旷量异响;轴承损坏需要拆卸更换蜗轮箱内部 205 轴承;
- 轴承完好的情况下,松开蜗轮箱与锯弓连接的四颗六角螺丝,让蜗轮箱与锯弓体留出 3‑5mm 缝隙;
- 在靠近电机端两个角加薄垫片垫高 1‑2mm,校正主动轮倾斜角度;垫片不可垫太高,过高会造成爬锯,损伤锯条。
第三步:清理锯轮,校正两轮平行度
- 彻底清理两个锯轮轮面铁屑、毛刺;铁屑残留会持续改变锯条受力轨迹;
- 目视 + 手动盘动锯轮,确认主动轮、从动轮保持平行;不平行优先调节张紧轮后端调节顶丝。
第四步:导向机构与切削工艺复核
- 导向臂尽量靠近工件并锁紧,缩短锯条悬空长度;检查导向块磨损,间隙超标及时更换;连机 GB、GZK 机型标配合金钢导向圈,降低摆动偏移。
- 确认工件夹紧牢靠,长料增加托料支撑;重载工况适当降低进给速度,减小切削冲击。
安全提示:所有检查、调整作业,务必断电操作,防止误启动伤人。
三、硬件配置如何降低掉锯故障概率
连机 GB 半自动、GZK 数控全系列带锯床:
- 锯轮全部出厂动平衡校正,保证运转平稳;蜗轮箱装配出厂已经校正两轮平行度;
- 可选配油压自动张力补偿机构,锯切全程动态维持锯条张力,避免张力波动跑条;
- 配置断带保护装置,一旦发生锯条脱落、断裂,设备立刻停机,提升设备安全性;
- 合金钢导向组件,约束锯条摆动幅度,从源头减少跑条诱因。
再好设备也要按期保养:轴承、导向块属于消耗件,定期点检更换,不要等故障爆发再维修。
四、连机锯床配套技术服务
售前:根据工件工况给出锯条规格、张力参考,支持带料试切,观察锯条运行状态;
售中:上门安装调试,校正锯轮平行度,培训锯条安装、张力调节、日常点检全套操作;
售后:20 人售后工程师团队,7×24 小时响应,报修 2 小时反馈,江浙沪地区 24 小时上门;原厂备件仓库常备轴承、导向块等易损件;远程视频指导掉锯故障排查与调整。
联系电话:18795558636
官网:www.lygljjc.com
 友情链接: